Komory do polimeryzacji farby proszkowej: co warto wiedzieć
Wyobraź sobie, że w twoim warsztacie detale wychodzą z linii malowania proszkowego z plamami albo pęknięciami - klienci narzekają, a ty tracisz zlecenia, bo proszek nie utwardził się równo. Komory do polimeryzacji farby proszkowej to serce takiego procesu, gdzie wysoka temperatura topi i hartuje powłokę, dając trwały efekt bez bubli. Rozłożę ci to na części: od samego mechanizmu utwardzania, przez oszczędności na energii i stabilność temperatury, po wybór między gazem a prądem i kwestie bezpieczeństwa, żebyś wiedział, na co patrzeć przy zakupie sprzętu do lakierni.
- Proces polimeryzacji w komorze do farby proszkowej
- Zalety komór do wypalania farby proszkowej
- Izolacja termiczna komór polimeryzacyjnych
- Zasilanie komór do polimeryzacji: gaz czy prąd
- Cyrkulacja powietrza w piecu do farby proszkowej
- Stałość temperatury w komorze polimeryzacyjnej
- Bezpieczeństwo komór do utwardzania proszku
- Pytania i odpowiedzi o komorach do polimeryzacji farby proszkowej
Proces polimeryzacji w komorze do farby proszkowej
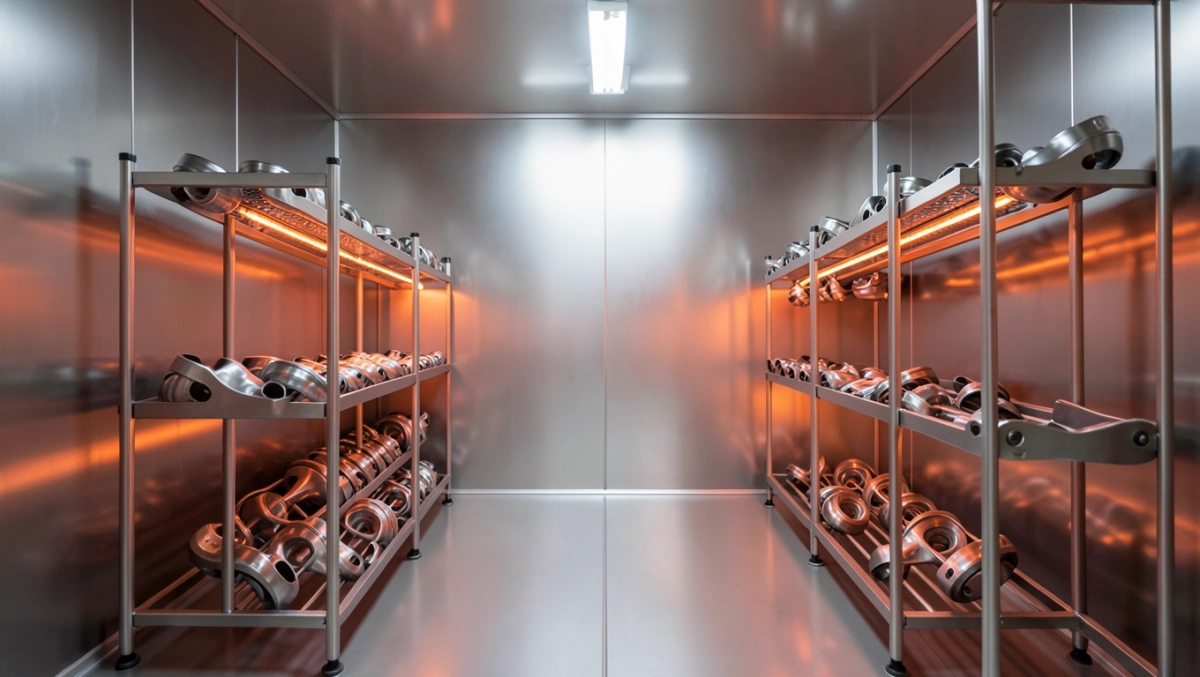
Polimeryzacja farby proszkowej zaczyna się, gdy naładowany proszek osiada równo na detalu, a potem trafia do komory nagrzanej do 180-200 stopni Celsjusza. Tam cząsteczki farby topią się pod wpływem wysokiej temperatury, płyną jak rozpuszczone masło i łączą w jednolitą warstwę. Po kilkunastu minutach schładzają się, tworząc twardą, elastyczną powłokę odporną na uderzenia. To nie magia, tylko precyzyjny proces, gdzie czas i ciepło muszą grać w duecie, inaczej detale wyjdą z defektami. Wytrzymałe konstrukcje ze stali nierdzewnej wytrzymują te temperatury latami, bez deformacji.
Cały cykl trwa zazwyczaj 15-30 minut, w zależności od grubości powłoki i kształtu przedmiotu. Na przykład profile aluminiowe potrzebują krótszego czasu niż grube felgi samochodowe. Komora musi pomieścić detale o wymiarach do kilku metrów - standardowe modele mają wymiary wewnętrzne 2x1x1 metr, ale dla większych lakierni buduje się komory 10x3x2 metry. Wentylatory mieszają gorące powietrze, by temperatura docierała wszędzie. Bez tego proszek nie polimeryzuje równo, a ty marnujesz materiał i czas.
Porównaj to do pieczenia ciasteczek: sypiesz ciasto na blaszkę, wsuwasz do piekarnika, czekasz aż się zetnie i stwardnieje. Tu farba proszkowa zachowuje się podobnie - wysoka temperatura aktywuje żywice, które wiążą pigmenty w monolit. Różnica? Ciasteczka pachną wanilią, a powłoka proszkowa daje matową lub błyszczącą powierzchnię na meblach ogrodowych czy obudowach maszyn. Proces jest powtarzalny, co pozwala na seryjną produkcję bez niespodzianek.
Kroki polimeryzacji krok po kroku
- Naniesienie proszku elektrostatycznie na oczyszczony detal.
- Wysłanie do komory na taśmie lub wózku.
- Ogrzewanie do temperatury polimeryzacji (180-220°C).
- Utrzymanie ciepła przez 10-25 minut dla płynięcia i utwardzenia.
- Schłodzenie i wyjęcie gotowego elementu.
Tak prosty schemat zapewnia, że każdy detal wychodzi identycznie, co w lakierniach proszkowych jest świętym Graalem jakości.
Zalety komór do wypalania farby proszkowej
Komory do wypalania proszku dają powłokę grubości 60-120 mikronów, która chroni przed rdzą nawet w solnych warunkach, jak felgi w zimie. Jednolita struktura eliminuje krople i zacieki, typowe dla lakierów ciekłych. Oszczędzasz na podkładach, bo proszek sam w sobie jest barierą antykorozyjną. Meble ogrodowe malowane proszkowo stoją dekady bez blaknięcia, a profile aluminiowe nie pękają przy gięciu. To inwestycja, która zwraca się w dłuższej żywotności produktów.
Efekty wizualne? Mat, połysk czy struktura - wszystko zależy od proszku, ale komora gwarantuje idealne wykończenie. W fabrykach automotive detale po polimeryzacji przechodzą testy uderzeniowe bez odprysków. Warsztaty z takimi piecami biorą większe zlecenia, bo klienci ufają jakości. Rachunek jest prosty: mniej poprawek, więcej zleceń. Komory o pojemności 5-20 m³ pozwalają obsłużyć paletę detali naraz.
Oszczędności energii idą w parze z ekologią - mniej odpadów, zero rozpuszczalników. Powłoka jest nietoksyczna, co ułatwia recykling. W porównaniu do malowania mokrego, proszkowe zużywa 30% mniej energii na metr kwadratowy. Firmy z certyfikatami ISO cenią powtarzalność - każdy detal jak z taśmy. To ulga dla właściciela lakierni, który śpi spokojnie bez reklamacji.
Przykłady z życia: obudowy maszyn w zakładach chemicznych wytrzymują agresywne środowiska dzięki grubej warstwie po wypaleniu. Lakiernie proszkowe z dobrymi komorami rosną o 20-40% rocznie, bo jakość przyciąga kontrahentów.
Izolacja termiczna komór polimeryzacyjnych
Izolacja termiczna w komorach to warstwa wełny mineralnej lub pianki poliuretanowej o grubości 100-200 mm, otoczona stalą nierdzewną. Minimalizuje straty ciepła, co obniża zużycie energii o 20-30%. Bez niej piec grzeje powietrze na zewnątrz, a rachunki rosną jak na drożdżach. Dobre modele tracą mniej niż 5% ciepła na godzinę pracy. Stal nierdzewna AISI 304 nie koroduje, nawet przy wilgoci z kondensacji.
Konstrukcje modułowe pozwalają na rozbudowę - zaczynasz od małej komory 3x2x2 m, potem dokładasz sekcje. Izolacja zapewnia niską masę własną, co ułatwia transport do warsztatu. W praktyce oznacza to krótszy rozruch - temperatura robocza w 20 minut zamiast godziny. Oszczędności kumulują się: przy 8 godzinach pracy dziennie, to setki złotych miesięcznie.
Podwójne ściany z uszczelkami zapobiegają mostkom termicznym. Testy pokazują, że dobrze izolowane komory utrzymują 200°C przy zużyciu gazu o połowę mniejszym niż stare modele. Dla lakierni to klucz do konkurencyjności - niższe koszty, wyższa marża.
Porównanie oszczędności izolacji
Zasilanie komór do polimeryzacji: gaz czy prąd
Zasilanie elektryczne sprawdza się w małych lakierniach - grzałki o mocy 50-200 kW nagrzewają szybko i precyzyjnie. Brak spalin oznacza prostszą instalację, bez komina. Komory elektryczne mają wymiary kompaktowe, np. 2,5x1,5x1,5 m, idealne do warsztatów. Minus? Wyższe koszty prądu przy ciągłej produkcji. Sterowanie PID zapewnia dokładność do 1°C.
Gazowe piece, na propan lub metan, tanieją w dużych zakładach - palniki dają 500 kW z niskim kosztem gazu. Wymagają wentylacji i komina, ale spalanie jest czyste. Modele gazowe buduje się dłuższe, do 12 m, dla linii ciągłych. Oszczędność paliwa to 40% w porównaniu do prądu przy skali przemysłowej.
Wybór zależy od skali: prąd dla precyzji w prototypach, gaz dla serii. Hybrydy łączą oba, przełączając automatycznie. Stal nierdzewna w palnikach zapobiega korozji od kondensatu.
Porównanie kosztów zasilania
- Prąd: precyzja, łatwa instalacja, droższy w dużych ilościach.
- Gaz: tańszy na objętość, szybszy rozruch, wymaga infrastruktury.
Cyrkulacja powietrza w piecu do farby proszkowej
Wentylatory o mocy 5-20 kW mieszają powietrze, rozprowadzając ciepło równomiernie po całej objętości komory. Bez cyrkulacji jedna strona detalu pali się, druga zostaje surowa - efekt to odrzuty 10-20%. Systemy z dyszami kierują strumień na profile i narożniki. Turbiny osiowe zapewniają prędkość 5-10 m/s, co topi proszek identycznie wszędzie.
W komorach tunelowych powietrze płynie w obiegu zamkniętym, odzyskując 80% ciepła. Dla skomplikowanych kształtów, jak obudowy maszyn, stosuje się multipleksery - kilka wentylatorów na strefę. To gwarancja, że nawet detale o wymiarach 4 m długości wyjdą perfekcyjne. Regulacja prędkości dopasowuje się do cyklu polimeryzacji.
Filtry HEPA wychwytują pył, przedłużając żywotność wentylatorów. W praktyce cyrkulacja skraca czas wypału o 5-10 minut, oszczędzając energię. Lakiernie z zaawansowanymi systemami chwalą brak defektów na krzywiznach.
Schemat działania: gorące powietrze wdmuchiwane od dołu, wychodzące górą, recyrkulacja przez grzałki. To jak mieszanie ciasta w misce - bez tego grudki zostają.
Stałość temperatury w komorze polimeryzacyjnej
Sondy termiczne w kilkunastu punktach monitorują temperaturę z dokładnością ±2°C, sterując grzałkami automatycznie. Wahania psują polimeryzację - proszek nie płynie, tworząc kratery. PID-regulacja utrzymuje stałe 190°C przez cały cykl, niezależnie od obciążenia. Dla firm z ISO to podstawa powtarzalności serii po 1000 detali.
Alarmy wizualne i dźwiękowe sygnalizują odchylenia, zatrzymując proces przed stratami. Komory z wieloma strefami nagrzewczymi kalibrują ciepło pod kształt - dłuższe profile dostają więcej z tyłu. W 2024 roku nowe modele używają IoT do zdalnego monitoringu, co minimalizuje przestoje.
Stałość oznacza mniej poprawek - powłoka zawsze tej samej grubości i koloru. Testy laboratoryjne potwierdzają, że odchylenia powyżej 5°C zwiększają odrzuty o 15%. Z dobrą komorą każdy detal jest jak bliźniak poprzedniego.
Porównanie do ciasta: piekarnik musi trzymać stałe ciepło, inaczej spód przypalony, wierzch surowy. Tu to samo - stabilność to klucz do sukcesu.
Bezpieczeństwo komór do utwardzania proszku
Drzwi z blokadami elektromagnetycznymi uniemożliwiają otwarcie przy temperaturze powyżej 60°C, chroniąc obsługę przed oparzeniami. Cyrkulacja usuwa opary lotne z proszku, poniżej norm PN-EN 689. Izolacja tłumi hałas poniżej 80 dB, a panele sterownicze IP65 są odporne na pył lakierni.
Systemy gaśnicze CO2 aktywują się przy przegrzaniu, zgodne z dyrektywą ATEX dla stref zagrożonych wybuchem. Czujniki gazu w modelach gazowych wyłączają palniki przy wycieku. Szkolenia BHP podkreślają te funkcje - zero wypadków w dobrze wyposażonych lakierniach.
Oświetlenie LED wewnątrz pozwala sprawdzać detale bez otwierania. Podłogi antypoślizgowe i poręcze przy wózkach ładujących minimalizują ryzyko. To nie fanaberia, a wymóg prawa pracy - art. 207 KP chroni pracodawcę przed karami.
Ergonomia: wysokości komór 2-3 m dopasowane do operatora, bez schodzenia po drabinie. Bezpieczeństwo buduje zaufanie zespołu, co przekłada się na wydajność.
Pytania i odpowiedzi o komorach do polimeryzacji farby proszkowej
-
Czym jest komora do polimeryzacji farby proszkowej?
Komora do polimeryzacji to piec, w którym utwardzasz farbę proszkową na malowanych detalach. Wysoka temperatura topi proszek, sprawiając, że tworzy trwałą powłokę. Bez niej cały proces malowania proszkowego nie ma sensu - to must-have w każdej lakierni.
-
Jak działa proces polimeryzacji w takiej komorze?
Wrzucasz pomalowany proszkiem detal do komory, nagrzewasz do 180-200°C na 10-20 minut. Proszek topi się jak ciasto w piekarniku, płynie i twardnieje w jednolitą warstwę odporną na rdzę i zarysowania. Wszystko dzięki precyzyjnej kontroli temperatury.
-
Jakie są typy zasilania komór do polimeryzacji?
Są elektryczne - precyzyjne i łatwe w obsłudze, idealne do mniejszych warsztatów. Albo gazowe - tańsze w eksploatacji przy dużej skali produkcji. Wybór zależy od twoich rachunków za prąd czy gaz i rozmiaru firmy.
-
Dlaczego izolacja termiczna jest ważna w komorach?
Dobra izolacja trzyma ciepło w środku, minimalizując straty - oszczędzasz nawet 20-30% na energii. Zapewnia też stałą temperaturę, bez wahań, co gwarantuje powtarzalną jakość powłoki. Bez tego rachunki rosną, a detale wychodzą krzywo.
-
Jak cyrkulacja powietrza wpływa na utwardzanie farby?
System wentylatorów rozprowadza gorące powietrze równomiernie po całej komorze. Dzięki temu każdy detal, nawet skomplikowany kształt jak felga czy profil, utwardza się idealnie z każdej strony. Bez tego jedna strona pali się, druga zostaje surowa.
-
Jakie korzyści daje dobra komora do polimeryzacji?
Oszczędność energii, idealna jakość powłok odpornych na wszystko, bezpieczeństwo dla obsługi i powtarzalność procesu. To inwestycja, która spłaca się w dłuższej żywotności detali i niższych kosztach - perfekt dla warsztatów malujących felgi czy meble.